
Ang isang bracket ay bumalik mula sa linya na may nawawalang isang fastener, at ang tanging palatandaan ay isang 4.6 mm na butas sa isang steel plate. Ang pagpili ng M5 dahil ito ay "mukhang tama" ay kung paano nauuwi ang mga asembliya sa mga hinubad na mga thread, dumadagundong na mga takip at mga pagbabalik ng warranty.
Narito muna ang konklusyon: ang diameter ng butas ay nagpapaliit sa field sa isa o dalawang kandidato, ngunit hindi nito kinukumpirma ang laki ng turnilyo sa sarili nitong. Kailangan mo ng dalawa pang katotohanan, kung ang butas ay nagdadala ng mga sinulid at, kung mayroon man, kung ano ang pitch. Ang isang payak na butas ay gumagana sa kabilang banda: ito ay sukat sa turnilyo sa pamamagitan ng isang ratio sa halip na tumugma dito.
Ang buong pagsusuri ay tumatagal ng humigit-kumulang sampung minuto gamit ang isang caliper at isang thread pitch gauge, at inaalis nito ang karamihan sa mga hula bago maabot ng sinuman ang tap box.
Magpasya Una: Threaded Hole o Plain Hole
Ang may sinulid na butas ay negatibo ng tornilyo. Ang diameter na iyong sinusukat sa mga thread crest ay malapit sa pangunahing diameter ng turnilyo, kaya ang isang tapped M6 hole ay karaniwang nagbabasa sa pagitan ng 5.9 at 6.0 mm. Ang isang payak na butas ay hindi negatibo sa anumang bagay. Ito ay alinman sa isang clearance hole, drilled mas malaki kaysa sa turnilyo, o isang pilot hole, drilled mas maliit upang ang isang thread-forming turnilyo ay maaaring maputol ang sarili nitong landas.
Iyon ang dahilan kung bakit ang parehong 4.6 mm bore ay maaaring tumuro sa isang M5 tornilyo ng makina sa isang close-fit na butas sa clearance o sa isang 5 mm na self-tapping screw sa isang medyo maliit na pilot. Ang presensya o kawalan lamang ng mga thread ang naghihiwalay sa dalawang kaso.
- Magpatakbo ng isang pick sa paligid ng bore. Ang isang helix na mararamdaman mo ay nangangahulugang isang thread ng makina. Ang isang makinis at bahagyang nasunog na dingding ay karaniwang nangangahulugan na ang isang turnilyo na bumubuo ng sinulid ay pinapasok at kalaunan ay tinanggal.
- Suriin ang exit side. Ang self-tapping at self-drilling screws ay kadalasang nag-iiwan ng maliit na umbok o hugis-bituin na split sa paligid ng exit hole sa manipis na sheet.
- Maghanap ng lead-in chamfer. Ang isang chamfered o countersunk entry ay tipikal ng isang tapped hole. Ang isang punched hole ay karaniwang wala.
Sukatin ang Bore Bago Mo Ito Itugma
Ang mga error sa hakbang na ito ay minana ng bawat hakbang pagkatapos nito, kaya sukatin nang dalawang beses at isulat ang numero.
- Alisin muna ang butas. Ang isang rolled lip ay maaaring magdagdag ng 0.2 mm sa isang pagbabasa at itulak ka ng isang sukat.
- Gamitin ang mga panloob na panga ng isang caliper at kumuha ng dalawang pagbabasa na 90 degrees ang pagitan, pagkatapos ay i-average ang mga ito. Ang mga out-of-round na butas ay karaniwan sa punched sheet.
- Lumayo sa mga countersink at chamfer; sukatin lamang ang cylindrical section.
- Sa ibaba ng 3 mm, ang isang caliper ay hindi maaasahan. Gumamit ng mga pin gauge o isang small-hole gauge na binasa gamit ang micrometer.
- Itala ang pagbabasa sa 0.05 mm at tandaan ang kapal ng materyal. Ang haba ng pakikipag-ugnayan ay mahalaga gaya ng diameter.
Kapag nakuha mo na ang numero, ihambing ito sa isang karaniwang mesa sa halip na sa isang tornilyo na nakahiga sa bangko.
| Nominal na laki | Pitch | Pag-tap drill | Isara ang clearance | Libreng clearance |
|---|---|---|---|---|
| M3 | 0.5 | 2.5 | 3.2 | 3.4 |
| M4 | 0.7 | 3.3 | 4.3 | 4.5 |
| M5 | 0.8 | 4.2 | 5.3 | 5.5 |
| M6 | 1.0 | 5.0 | 6.4 | 6.6 |
| M8 | 1.25 | 6.8 | 8.4 | 9.0 |
Kung ang butas ay sinulid at ang butas ay nasa pagitan ng dalawang nominal na laki, ang pitch gauge ay nag-aayos nito. Ang pitch ay ang distansya sa pagitan ng mga katabing crest, at ito ay mas mahusay kaysa sa diameter lamang, lalo na kung saan ang sukatan at pulgada na serye ay nagsasapawan.
| Sinusukat na bore (mm) | Sukatan na kandidato | pulgadang kandidato | Pagkakaiba ng pitch |
|---|---|---|---|
| 4.8 hanggang 5.0 | M5 × 0.8 | No.10-24 UNC | 0.80 vs 1.06 mm |
| 6.0 hanggang 6.35 | M6 × 1.0 | 1/4"-20 UNC | 1.00 vs 1.27 mm |
| 7.9 hanggang 8.0 | M8 × 1.25 | 5/16"-18 UNC | 1.25 vs 1.41 mm |
Ang mga hindi kinakalawang na bahagi ay karapat-dapat sa pangalawang pagtingin sa yugtong ito, dahil nakikipag-ugnayan ang galling at pitch choice: pagpili ng laki at thread pitch para sa stainless steel screws sumusunod sa parehong lohika na may mas mahigpit na limitasyon.
Ang Panuntunan ng Ratio para sa Self-Tapping at Thread-Forming Screws
Kapag ang butas ay payak at ang tornilyo ay pinuputol ang sarili nitong sinulid, ang butas ay sukat bilang bahagi ng pangunahing diameter ng tornilyo. Sukatin muna ang tornilyo gamit ang isang caliper, pagkatapos ay ilapat ang ratio para sa materyal.
Pilot hole diameter bilang bahagi ng major diameter ng screw, ayon sa materyal
Ang mga window na ito ay mga panimulang punto, hindi mga detalye:
- Thermoplastics: 0.75 hanggang 0.85 ng major diameter. Ang mga gradong puno ng salamin ay nakaupo sa ibabang dulo dahil mas madaling pumutok ang mga ito sa ilalim ng hoop stress.
- Sheet na bakal and aluminium: 0.85 hanggang 0.90. Ang sheet na mas manipis sa 1 mm ay nangangailangan ng proporsyonal na mas malaking butas upang maiwasan ang pagkapunit.
- Die-cast na aluminyo at sink: 0.80 hanggang 0.85, na may pansin sa kapal ng pader ng boss at distansya mula sa boss hanggang sa gilid.
- Kahoy: 0.70 hanggang 0.80 sa hardwood, 0.60 hanggang 0.70 sa softwood. Kapansin-pansing inililipat ng mga species at moisture content ang mga numerong ito.
Dalawang failure mode ang naka-bracket sa window. Ang isang butas na masyadong maliit ay nagpapataas ng torque ng pagmamaneho, nahati ang mga plastik na boss at naggugupit ng maliliit na turnilyo sa ulo. Isang butas na masyadong malalaking strips sa ikalawang pagpupulong at maaaring putulin ang pull-out na lakas ng isang ikatlo o higit pa. Magmaneho ng tatlong test screw sa scrap ng parehong materyal at kapal bago ilabas ang isang setting sa linya.
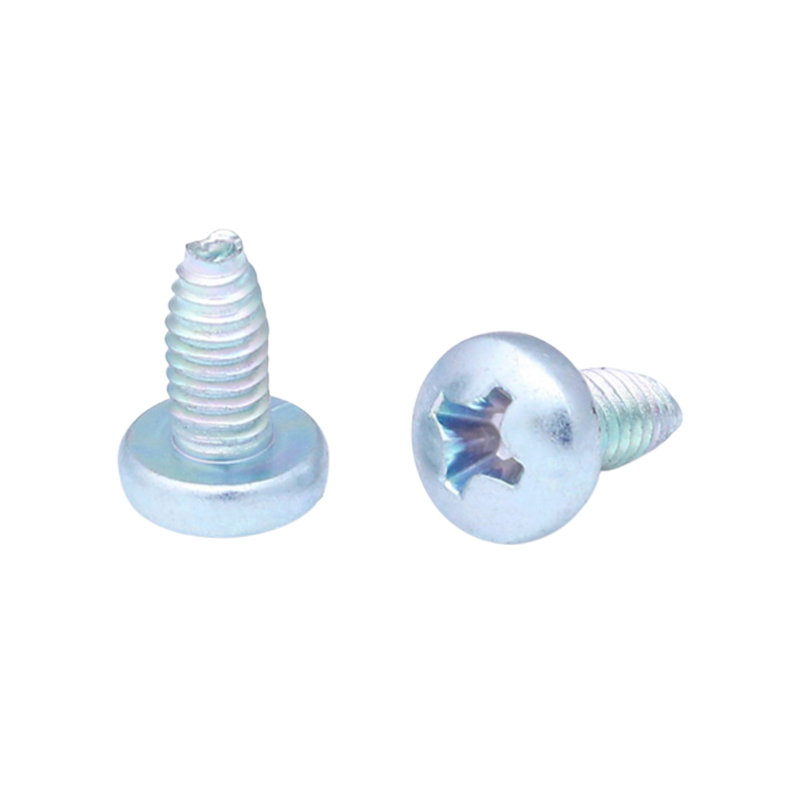
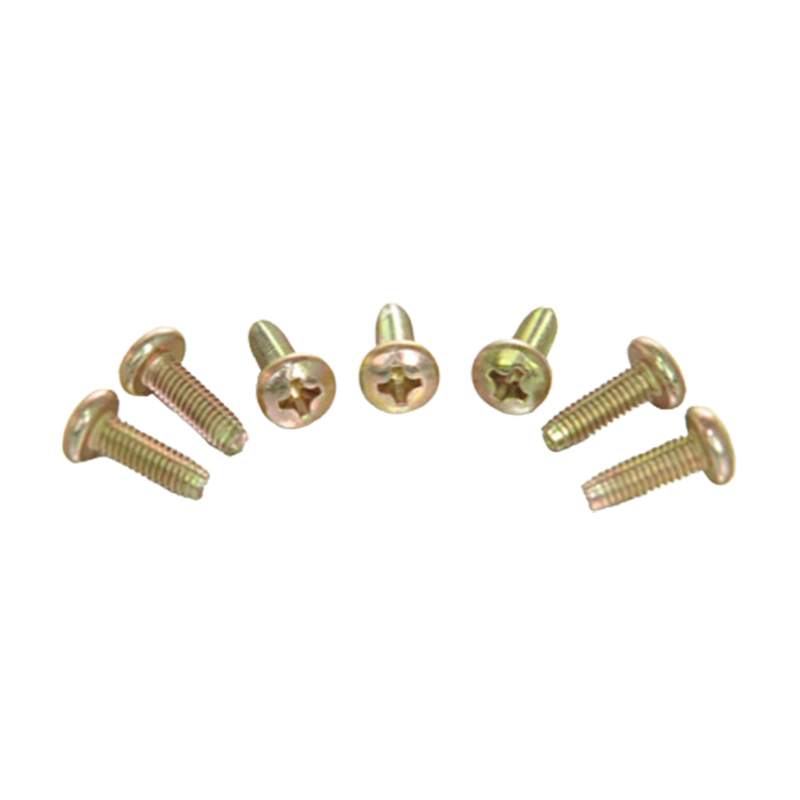
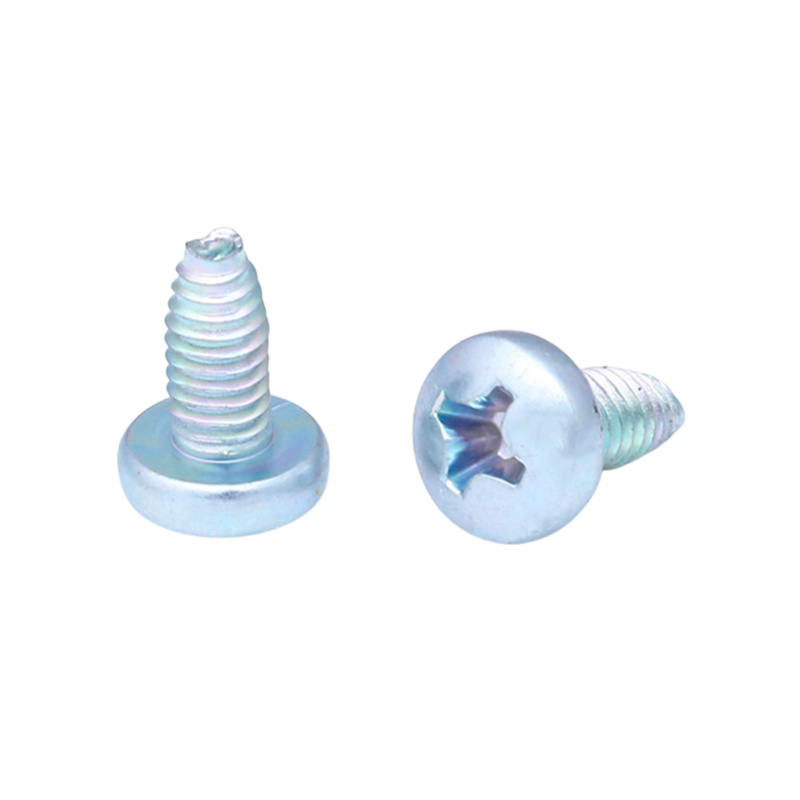 Cross Pan Head Self-Tapping Locking Screw Para sa mga sheet-metal assemblies, pinagsasama ng cross-recess na pan-head screw na ito ang mga self-tapping thread na may locking performance at ikinakalat ang clamp load sa mas malawak na lugar. Tingnan ang Produkto →
Para sa sheet metal, isang cross recess pan head thread-forming screw ang karaniwang pagpipilian: ang punto ay magsisimulang parisukat sa isang drilled pilot, at ang pan head ay kumakalat ng clamp load sa isang mas malawak na lugar kaysa sa isang countersunk head.
Kapag Labis na Laki, Nahubad o Nasira ang Butas
Kung ang bore ay sumusukat ng higit sa humigit-kumulang 1.2 beses ang nominal na diameter ng turnilyo, ang orihinal na fastener ay hindi makakapit. Mga opsyon, niraranggo ayon sa pagsisikap at gastos:
- Itaas ang isang sukat at muling i-tap. Panatilihin ang hindi bababa sa isang buong diameter ng sinulid ng materyal sa paligid ng butas at suriin ang distansya ng gilid bago mag-drill.
- Mag-install ng thread insert. Ibinabalik ang orihinal na laki ng turnilyo at ito ang karaniwang pagkukumpuni para sa mga aluminyo at magnesium housing.
- Gumamit ng press-in o rivet nut. Pinakamahusay sa sheet mula 0.8 hanggang 2 mm, kung saan walang sapat na pader para sa isang maaasahang tapped thread; ang flange ay kumakalat ng load sa halip na ituon ito sa dalawa o tatlong mga thread.
- Punan at muling mag-drill. Welding, brazing o isang structural epoxy na sinusundan ng isang sariwang butas, na ginagamit kapag ang bahagi ay mahal o ang pagkumpuni ay kailangang hindi nakikita.
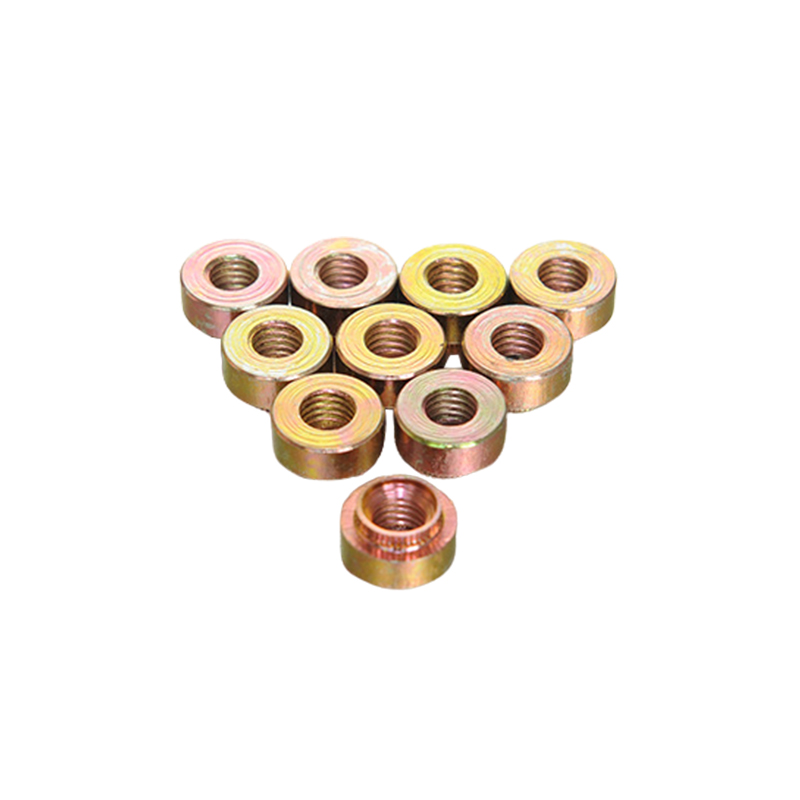 M3 Pressure Riveting Nut para sa Manipis na Plate Isang press-in na sinulid na nut para sa thin-sheet fastening, na idinisenyo upang i-embed sa substrate at magbigay ng permanenteng, standard-screw mating point nang hindi nagdaragdag ng malaking kapal. Tingnan ang Produkto →
Sa manipis na sheet, ang isang press-in nut ay karaniwang ang pinakamurang permanenteng pag-aayos, at pinapanatili nito ang mating screw na isang karaniwang item ng catalog sa halip na isang espesyal.
Ilagay ang Sukat sa Papel
Ang pag-reverse-engineering ng tornilyo mula sa isang butas ay mainam para sa pagkumpuni. Ito ay isang mahinang batayan para sa isang pagguhit ng produksyon, dahil ang susunod na tao na susukatin ang parehong butas ay makakakuha ng isang bahagyang naiibang numero. Isulat ang callout sa order na basahin ito ng isang supplier:
- Nominal diameter at pitch, halimbawa M5 × 0.8.
- Haba sa ilalim ng ulo, at ang pamantayan na sinusukat nito.
- Istilo ng ulo, uri ng drive at anumang configuration ng washer.
- Klase ng materyal at ari-arian.
- Tapusin at ang kinakailangan sa kaagnasan, tulad ng nakasaad na bilang ng mga neutral na oras ng pag-spray ng asin.
- Pamantayan na namamahala (ISO, DIN, ANSI/ASME, GB) at anumang pagpapaubaya na aalis dito.
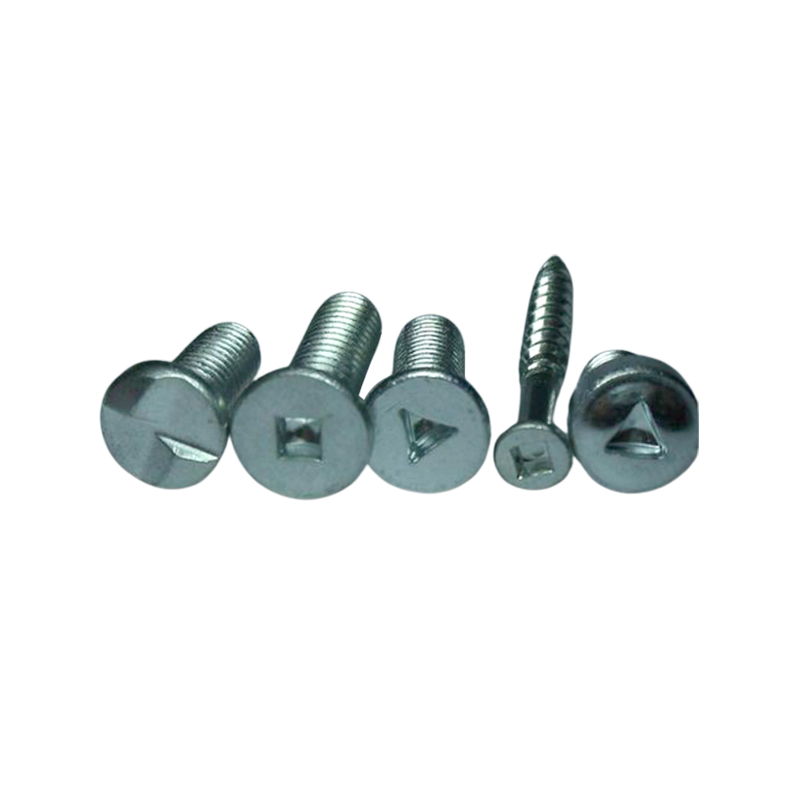
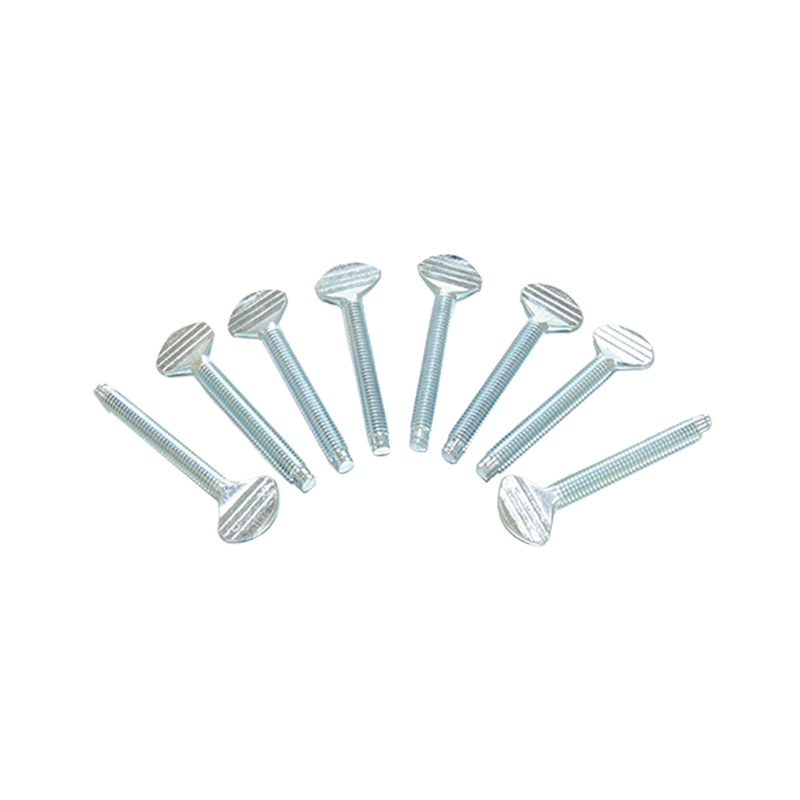 Custom Non-Standard Flat Head Screw Isang custom na flat-head fastener para sa mga butas na hindi tumutugma sa mga laki ng catalog, na nag-aalok ng mas malawak na contact area upang ipamahagi ang pressure sa precision o vibration-prone assemblies. Tingnan ang Produkto →
Kapag ang sinusukat na butas ay hindi namamapa nang malinis sa isang laki ng katalogo, ang isang hindi karaniwang tornilyo ay kadalasang mas mura kaysa sa muling pag-machining ng butas, lalo na sa mga bahagi na lampas na sa yugto ng pagmachining.
Pagkuha ng Turnilyo sa Dami
Ang pagtutugma ng tornilyo sa isang butas ay isang gawain sa disenyo. Ang pagpapanatiling matatag sa tugmang iyon sa kabuuan ng isang milyong bahagi ay isang pagmamanupaktura. Tatlong puntos ang magpapasya kung ang akma ay makakaligtas sa dami:
- Dimensional consistency. Ang mga major diameter at pitch tolerances sa turnilyo ay dapat na masikip nang sapat na ang isang pilot hole na nakatutok sa isang sample ay gumagana pa rin sa ika-sampung libong bahagi.
- Katatagan ng materyal at tapusin. Ang pagbabago sa kapal ng coating, lalo na ang zinc flake o electroplated zinc, ay nagpapalipat-lipat sa epektibong diameter ng ilang daan-daang milimetro at maaaring maging isang interference fit.
- Dokumentadong inspeksyon. Humingi ng mga dimensional na ulat, torque at pull-out na data, mga resulta ng salt spray at mga deklarasyon ng RoHS kasama ng kargamento sa halip na pagkatapos ng isang paghahabol.
Ang isang tagagawa na nagtatrabaho sa mga pamantayan ng GB, DIN, ISO at ANSI/ASME ay maaaring humawak ng isang drawing sa ilang mga merkado, na mahalaga kapag ang parehong assembly ay binuo sa Europe at Asia. Ito ay nagkakahalaga ng pagsusuri ng buo hanay ng self-tapping screw laban sa iyong mga setting ng pilot hole, at humihingi ng mga sample lot na nakuha mula sa parehong production run sa halip na mula sa stock.
Ang isang caliper, isang pitch gauge at isang karaniwang table ay naaayos sa halos lahat ng kaso: sukatin ang bore, magpasya kung ito ay sinulid o plain, kumpirmahin ang pitch, pagkatapos ay ihambing sa isang talahanayan bago hawakan ang isang gripo o isang screw bin. Sampung minuto ng pagsukat ay mas mura kaysa sa ibinalik na batch, sa bawat pagkakataon.